Finanzplanung & Liquidität
CpK-Wert berechnen Excel - Kostenlose Vorlage
Excel-Vorlage zur CpK-Berechnung mit Messdatenerfassung, Prozessfähigkeitskennzahlen, Bewertung und Diagrammen für Qualitätsprüfungen.
2026-09-06
441 Downloads
4.8/5
Vorlage herunterladen
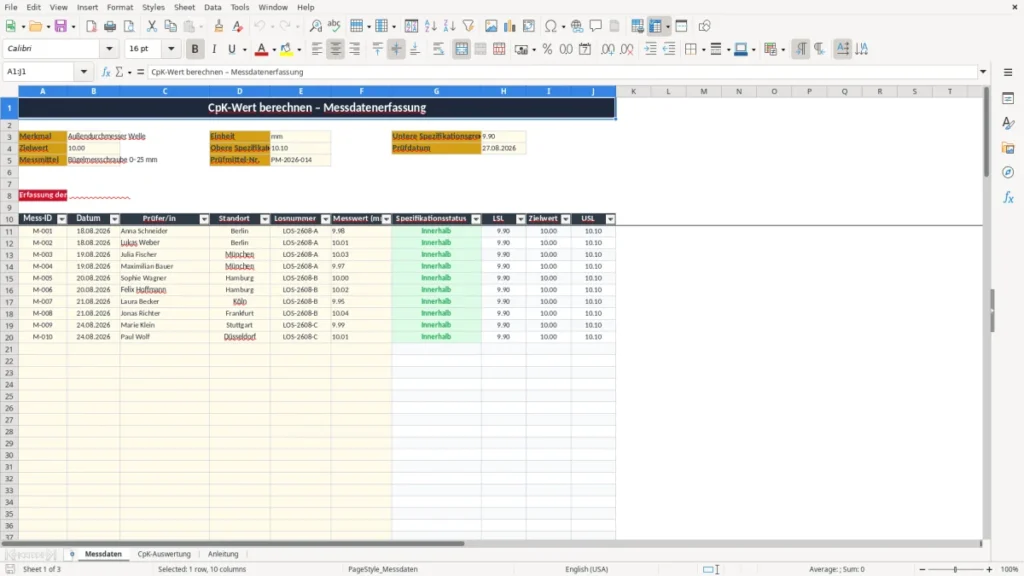
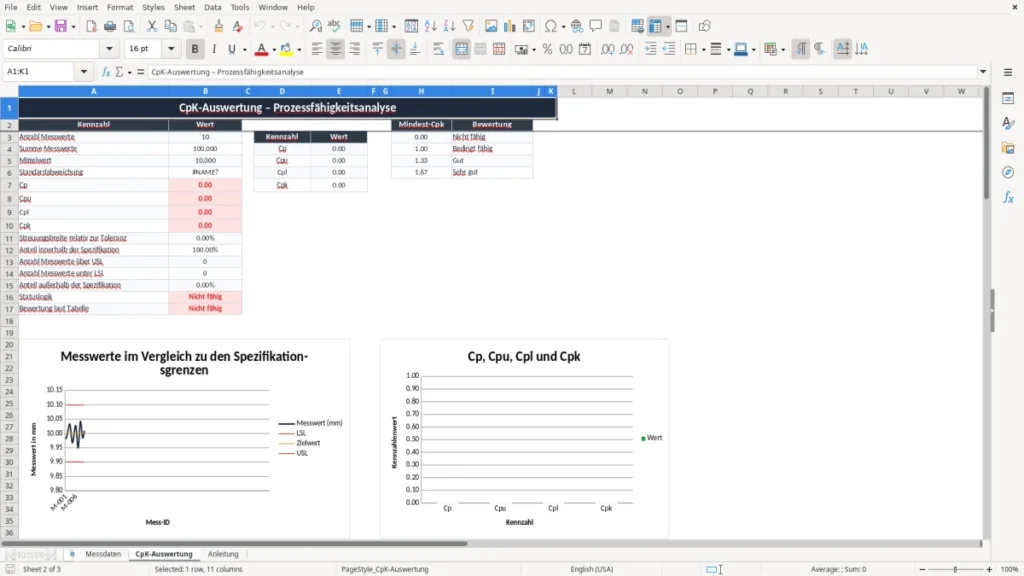
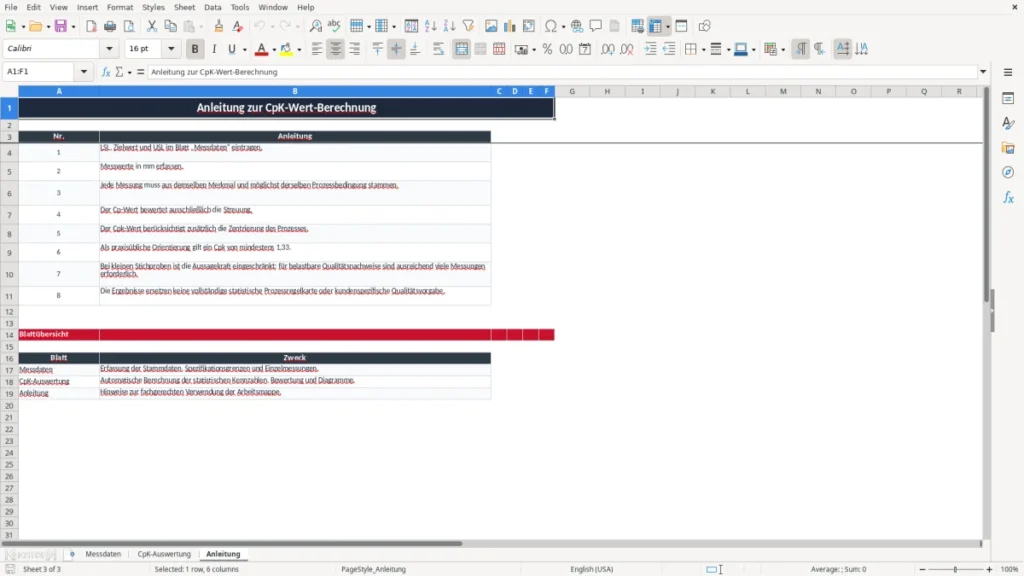
Diese Excel-Vorlage berechnet den CpK-Wert aus Einzelmessungen und hinterlegten Spezifikationsgrenzen. Sie erfassen im Blatt Messdaten LSL, Zielwert, USL und bis zu 100 Messwerte; das Blatt CpK-Auswertung ermittelt anschließend Cp, Cpu, Cpl, Cpk, Mittelwert, Standardabweichung sowie den Anteil außerhalb der Spezifikation.
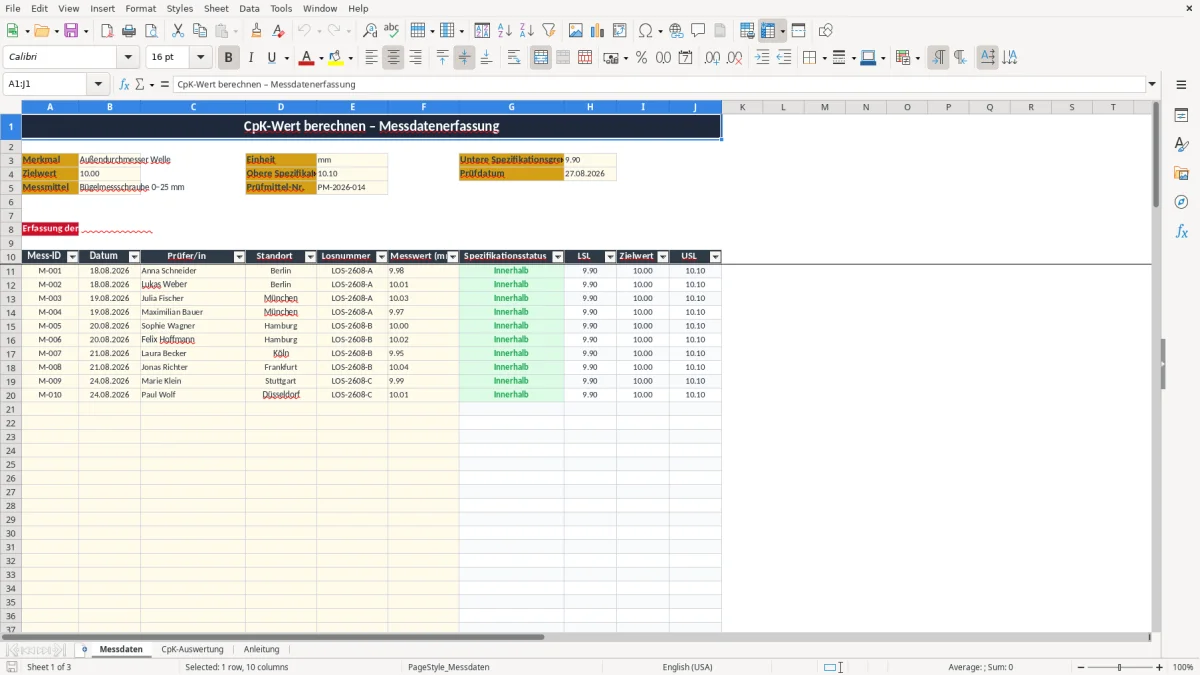
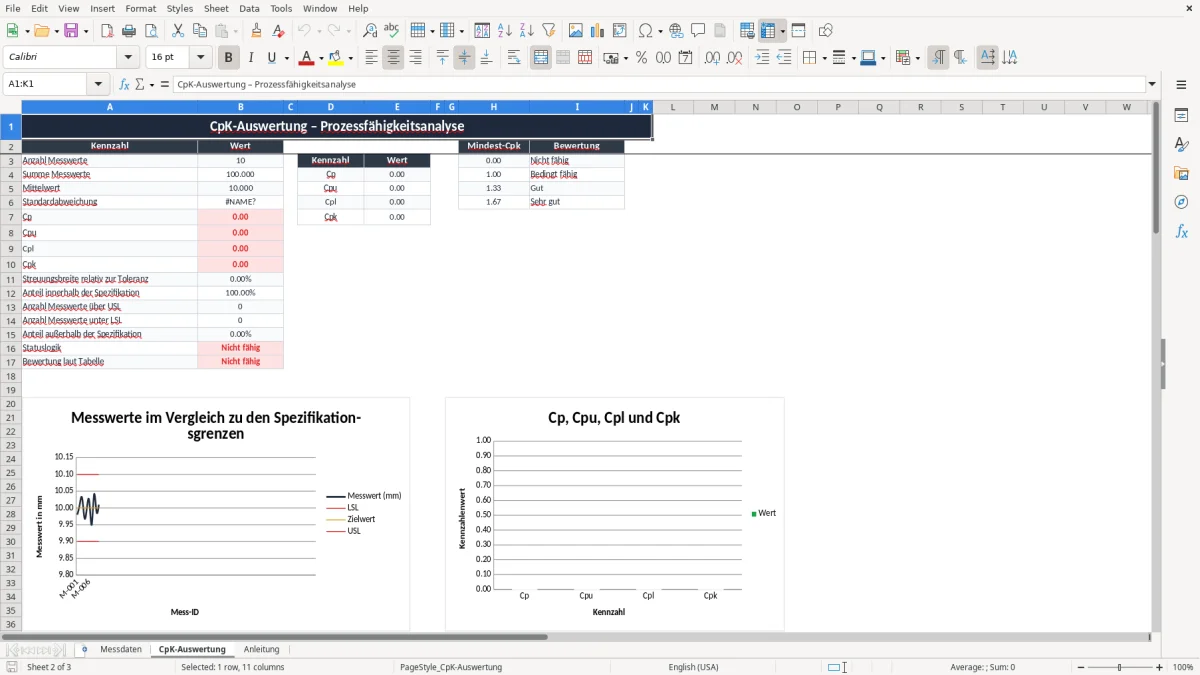
Die Arbeitsmappe eignet sich für Qualitätsprüfungen in Fertigung, Wareneingang und laufender Prozessüberwachung. Abbildung 1 zeigt die Erfassung mit Mess-ID, Datum, Prüfer/in, Standort, Losnummer und Messwert; Abbildung 2 stellt Kennzahlen, Bewertung und zwei Diagramme übersichtlich dar.
Die wichtigsten Vorteile dieser Excel-Vorlage
- Cpk automatisch aus Mittelwert, Standardabweichung sowie LSL und USL berechnen
- Bis zu 100 vorbereitete Messzeilen im Blatt Messdaten verwenden
- Messwerte außerhalb der Spezifikation direkt als „Außerhalb“ erkennen
- Cp, Cpu und Cpl getrennt beurteilen und die Prozesszentrierung nachvollziehen
- Anteil innerhalb und außerhalb der Toleranz automatisch auswerten
- Bewertung anhand der hinterlegten Schwellen 0, 1, 1,33 und 1,67 ablesen
- Messwerte und Kennzahlen in zwei vorhandenen Diagrammen visuell kontrollieren
Schritt-für-Schritt-Anleitung
- Schritt 1 — Öffnen Sie das Blatt Messdaten und tragen Sie Merkmal, Einheit, Zielwert, LSL, USL, Messmittel und Prüfmittel-Nummer ein.
- Schritt 2 — Erfassen Sie ab Zeile 11 jede Einzelmessung mit Mess-ID, Datum, Prüfer/in, Standort, Losnummer und Messwert in Millimetern.
- Schritt 3 — Verwenden Sie für alle Werte dasselbe Merkmal und möglichst dieselbe Prozessbedingung. Vermischen Sie beispielsweise nicht verschiedene Werkzeuge oder Produktionslose ohne Kennzeichnung.
- Schritt 4 — Wechseln Sie zu CpK-Auswertung. Die Formeln berechnen Anzahl, Summe, Mittelwert, Standardabweichung, Cp, Cpu, Cpl und Cpk automatisch.
- Schritt 5 — Prüfen Sie den Status sowie die Werte für Messungen über USL und unter LSL. Die Bewertung ordnet den Cpk anhand der sichtbaren Mindestwerte ein.
- Schritt 6 — Lesen Sie die Diagramme für Messwerte und Kennzahlen und dokumentieren Sie die Auswertung zusammen mit Datum, Losnummer und Prüfmittel.
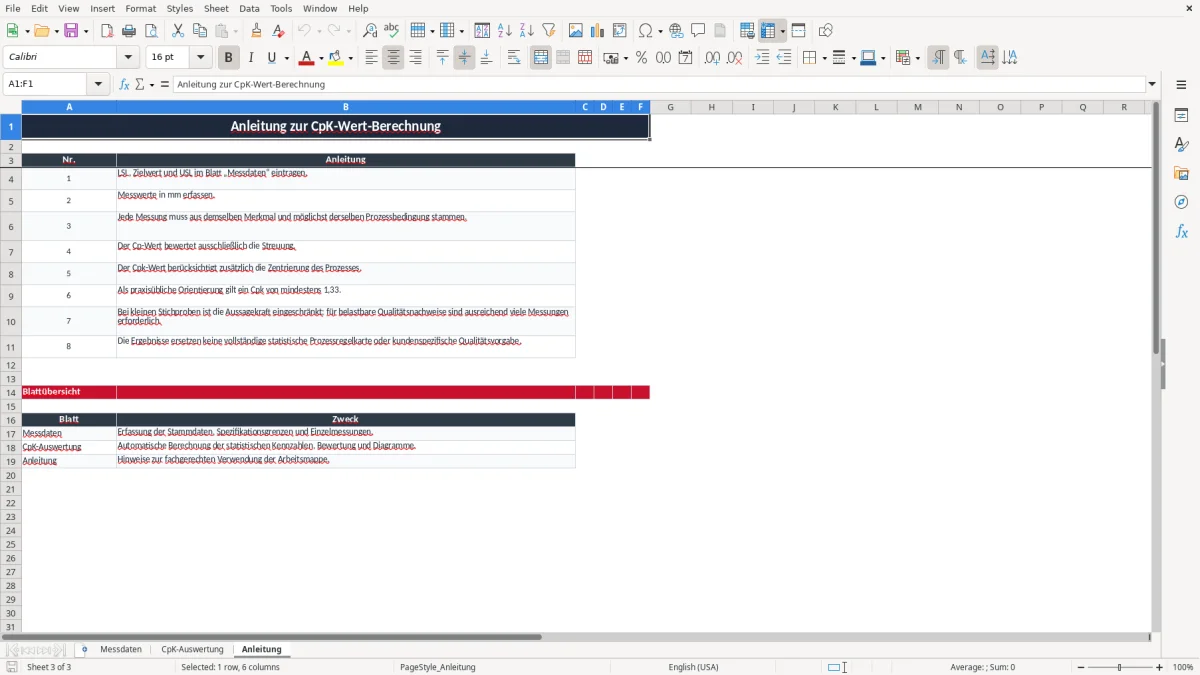
- Schritt 7 — Öffnen Sie bei Unsicherheiten das Blatt Anleitung. Dort stehen die fachlichen Hinweise zur Aussagekraft kleiner Stichproben und zur Abgrenzung von einer vollständigen Prozessregelkarte.
Enthaltene Funktionen
Stammdatenbereich für Merkmal, Einheit, Zielwert, LSL, USL und Prüfmittel
Erfassungstabelle mit den Spalten Mess-ID, Datum, Prüfer/in, Standort, Losnummer und Messwert
Automatischer Spezifikationsstatus in jeder Messzeile
Berechnung der Standardabweichung mit STDEV.S bei mehr als einem Messwert
Formeln mit COUNTIF, COUNTIFS, SUM, AVERAGE, IF und MIN
Bewertungstabelle mit den Stufen Nicht fähig, Bedingt fähig, Gut und Sehr gut
Zwei Diagramme: Messwerte mit Spezifikationslinien sowie Cp-, Cpu-, Cpl- und Cpk-Vergleich
Wer den CpK-Wert mit Excel auswertet
Der CpK-Wert wird eingesetzt, wenn ein messbarer Prozess anhand einer unteren und oberen Spezifikationsgrenze beurteilt werden soll. Typische Anwender sind die Qualitätsbeauftragte einer GmbH, der Produktionsleiter eines Maschinenbauers, der Prüfer im Wareneingang oder der Werkstattmeister eines Handwerksbetriebs mit eigener Fertigung.
Der Bedarf entsteht meist nicht erst beim Jahresabschluss, sondern während der laufenden Produktion: vor dem Serienstart, bei einer Reklamation, nach einem Werkzeugwechsel oder vor der Freigabe eines neuen Loses. Im Beispiel der Vorlage geht es um den Außendurchmesser einer Welle. Der Zielwert beträgt 10,00 mm, die LSL liegt bei 9,90 mm und die USL bei 10,10 mm.
Messungen sauber zusammenstellen
Im Blatt Messdaten stehen dafür die Spalten Mess-ID, Datum, Prüfer/in, Standort, Losnummer und Messwert (mm) bereit. Die Beispielwerte M-001 bis M-003 stammen vom 18. und 19.08.2026 und liegen zwischen 9,98 mm und 10,03 mm. Die Statusspalte vergleicht jeden eingetragenen Wert automatisch mit den Grenzen.
Ein Handwerksbetrieb mit vier Beschäftigten kann beispielsweise 30 Wellen eines Loses prüfen. Liegen 29 Werte zwischen 9,90 mm und 10,10 mm und ein Wert bei 10,12 mm, beträgt der Anteil innerhalb der Spezifikation nur 96,67 %. Das ist ein Warnsignal, auch wenn der Mittelwert noch nahe bei 10,00 mm liegt.
Die drei Tabellenblätter im Überblick
Abbildung 1 zeigt Messdaten mit eingefrorener Kopfzeile ab Zeile 11 und Filterbereich von A10:J110. Abbildung 2 zeigt die Auswertung mit Kennzahlen, Mindest-Cpk und Bewertung. Das Blatt Anleitung in Abbildung 3 beschreibt die Eingabe und weist ausdrücklich darauf hin, dass eine kleine Stichprobe nur eingeschränkte Aussagekraft besitzt.
So wird Cpk statistisch berechnet und bewertet
Die Vorlage trennt Cp und Cpk fachlich korrekt. Cp beschreibt ausschließlich die Streuung innerhalb der Toleranzbreite, während Cpk zusätzlich berücksichtigt, ob der Prozessmittelwert vom Zielwert beziehungsweise von einer Spezifikationsgrenze entfernt liegt.
Die Arbeitsmappe verwendet für die Standardabweichung die Stichprobenfunktion STDEV.S. Der Cp-Wert wird als (USL − LSL) / (6 × Standardabweichung) berechnet. Cpu misst den Abstand des Mittelwerts zur USL, Cpl den Abstand zur LSL; Cpk ist der kleinere Wert aus Cpu und Cpl.
Rechenbeispiel mit Millimeterwerten
Bei LSL 9,90 mm, USL 10,10 mm, Mittelwert 10,02 mm und einer Standardabweichung von 0,02 mm ergibt sich Cp = 0,20 / (6 × 0,02) = 1,67. Cpu beträgt 0,08 / 0,06 = 1,33, Cpl dagegen 0,12 / 0,06 = 2,00. Damit ist Cpk = 1,33, weil die obere Grenze die kritischere Seite darstellt.
Die Auswertung ordnet Cpk anhand der sichtbaren Schwellen ein: 0 bedeutet „Nicht fähig“, 1 „Bedingt fähig“, 1,33 „Gut“ und 1,67 „Sehr gut“. Ein Cpk von 1,33 ist eine verbreitete Praxisorientierung, aber keine allgemeingültige gesetzliche Qualitätsgrenze.
Was die Kennzahl nicht ersetzt
Die Berechnung setzt vergleichbare Messungen voraus. Das Blatt Anleitung verlangt deshalb dasselbe Merkmal und möglichst dieselbe Prozessbedingung. Die Vorlage ist eine Prozessfähigkeitsanalyse, aber keine vollständige statistische Prozessregelkarte mit Zeitreihenprüfung, Stabilitätsnachweis oder kundenspezifischer Freigabe.
Diese Fehler verfälschen Ihre Cpk-Auswertung
Der teuerste Fehler ist eine falsche Spezifikationsgrenze. Wird bei einer Welle die USL versehentlich mit 10,10 statt 10,01 mm erfasst, kann der berechnete Cpk deutlich zu hoch ausfallen. Bei 50 Messungen und einer Reklamationsrate von 4 % wäre damit eine scheinbar gute Prozesslage dokumentiert, obwohl zwei Teile außerhalb liegen.
Gemischte Prozesse ergeben eine falsche Streuung
In der Praxis werden häufig Messwerte aus zwei Maschinen, Schichten oder Werkzeugzuständen zusammenkopiert. Angenommen, Maschine A misst im Mittel 9,98 mm und Maschine B im Mittel 10,06 mm, jeweils mit geringer Streuung. Zusammen wirken 60 Werte deutlich breiter verteilt; der Cpk sinkt, ohne dass eine einzelne Maschine zwingend instabil ist.
Die Lösung ist keine zusätzliche Formel, sondern eine saubere Losnummer und Standortangabe. Trennen Sie die Auswertung, wenn sich Prozessbedingungen unterscheiden. Eine Gesamtauswertung über 100 Werte ist nicht automatisch aussagekräftiger als zwei Auswertungen mit je 50 passenden Werten.
Messmittel und Eingabefehler
Ein Messwert von 100 mm wird durch die Datenprüfung zwar zugelassen, kann bei einem Wellenmerkmal von 10 mm aber ein Tippfehler sein. Ebenso problematisch sind vertauschte Dezimalstellen: 10,03 mm und 10,30 mm beschreiben völlig unterschiedliche Situationen. Prüfen Sie deshalb Messmittel, Einheit und Plausibilität vor der Interpretation.
Bei nur fünf Messwerten kann ein einzelner Ausreißer den Cpk stark verändern. Die Vorlage zeigt dann zwar eine Zahl, doch die fachliche Aussage bleibt eingeschränkt. Für einen belastbaren Qualitätsnachweis brauchen Sie eine ausreichend große und unter vergleichbaren Bedingungen erhobene Stichprobe.
So wird die Cpk-Tabelle Teil Ihres Prüfablaufs
Die sinnvollste Routine ist die Eingabe direkt nach dem Prüf Vorgang, nicht das Nachtragen am Monatsende. Legen Sie beispielsweise jeden Freitag nach der Schichtprüfung 15 Minuten für die Messdatenerfassung fest. Bei drei Prüfungen pro Woche und jeweils 10 Messwerten liegen nach einem Monat rund 120 Werte vor; die Vorlage selbst hält 100 Messzeilen bereit, sodass Sie die Auswertung rechtzeitig abschließen oder eine neue Datei beginnen müssen.
Eine feste Qualitätsroutine einrichten
- Tragen Sie LSL, Zielwert und USL einmal vor dem ersten Messlauf ein.
- Erfassen Sie Datum, Prüfer/in und Losnummer unmittelbar mit dem Messwert.
- Kontrollieren Sie den Status „Außerhalb“, bevor das Los freigegeben wird.
- Speichern Sie die Datei mit Losnummer und Prüfdatum, zum Beispiel „LOS-2608-A_27.08.2026“.
Die Datenprüfung unterstützt die Eingabe: Datumsfelder akzeptieren Datumswerte, Standorte sind als Liste hinterlegt und Messwerte in F11:F110 dürfen zwischen 0 und 100 liegen. Die bedingte Formatierung macht kritische Ergebnisse sichtbar; zusätzliche manuelle Änderungen an Formeln in den Spalten G bis J sollten Sie vermeiden.
Wann Excel nicht mehr genügt
Bei zehn Messreihen pro Tag, mehreren Merkmalen und verpflichtender Rückverfolgbarkeit wird eine einzelne Datei schnell unübersichtlich. Dann ist eine Qualitätssoftware oder eine DATEV-unabhängige Produktionslösung mit Rollen, Versionierung und Regelkarten sinnvoller. Für eine einzelne Prüfung mit 30 bis 100 vergleichbaren Messwerten bleibt Excel dagegen der schnellere und nachvollziehbare Weg.
Häufige Fragen zu dieser Vorlage
Cpk beschreibt die Prozessfähigkeit unter Berücksichtigung von Streuung und Zentrierung. Er entspricht dem kleineren Wert aus Cpu und Cpl und zeigt damit, welche Spezifikationsgrenze kritischer ist.
Das Blatt Messdaten enthält vorbereitete Eingabezeilen von 11 bis 110 und damit 100 Messwertfelder. Die Formeln in den Spalten G bis J sind für diesen Bereich angelegt.
Erfassen Sie im Blatt Messdaten mindestens LSL, Zielwert, USL und die Einzelmessungen. Zusätzlich dokumentieren Sie Mess-ID, Datum, Prüfer/in, Standort, Losnummer, Messmittel und Prüfmittel-Nummer.
Die Vorlage verwendet 1,33 als sichtbare Orientierung für „Gut“ und 1,67 für „Sehr gut“. Diese Schwellen sind Qualitätsorientierungen und ersetzen keine kundenspezifische Vorgabe.
Cp betrachtet nur die Breite der Streuung im Verhältnis zur Toleranz. Cpk berücksichtigt zusätzlich den Abstand des Mittelwerts zu LSL und USL; ein zentrierter Prozess kann deshalb einen höheren Cpk erreichen.
Nein. Das Blatt Anleitung weist ausdrücklich darauf hin, dass die Arbeitsmappe keine vollständige statistische Prozessregelkarte und keinen kundenspezifischen Qualitätsnachweis ersetzt. Sie dient der kompakten CpK-Auswertung vergleichbarer Messungen.
Über die Autoren